
はじめに
現代の高速製造において、複雑な組み立てに手作業に頼ることは、運用上のボトルネック、品質のドリフト、コストの上昇を招く原因となります。AIサーバー、データセンター、自動車テレマティクスなどのハイテク分野で生産需要が激化する中、工場は高いスループットで極めて高い精度を維持するという絶え間ない課題に直面しています。これは特に高速ケーブル、高度なコネクタ、FAKRA RFモジュール、光通信トランシーバーなどの高周波・高帯域幅コンポーネントに当てはまります。
これらの物理的制約を克服するために、先進的なメーカーは堅硬で手動のセットアップからカスタム組立自動化機器へと移行しています。これらのカスタマイズされたシステムは、標準的な市販機械では実行できない複雑で高精度な作業に対応するよう設計されており、製造現場を高度に最適化され拡張可能なエコシステムへと変貌させます。
カスタム組立自動化機器とは何ですか?
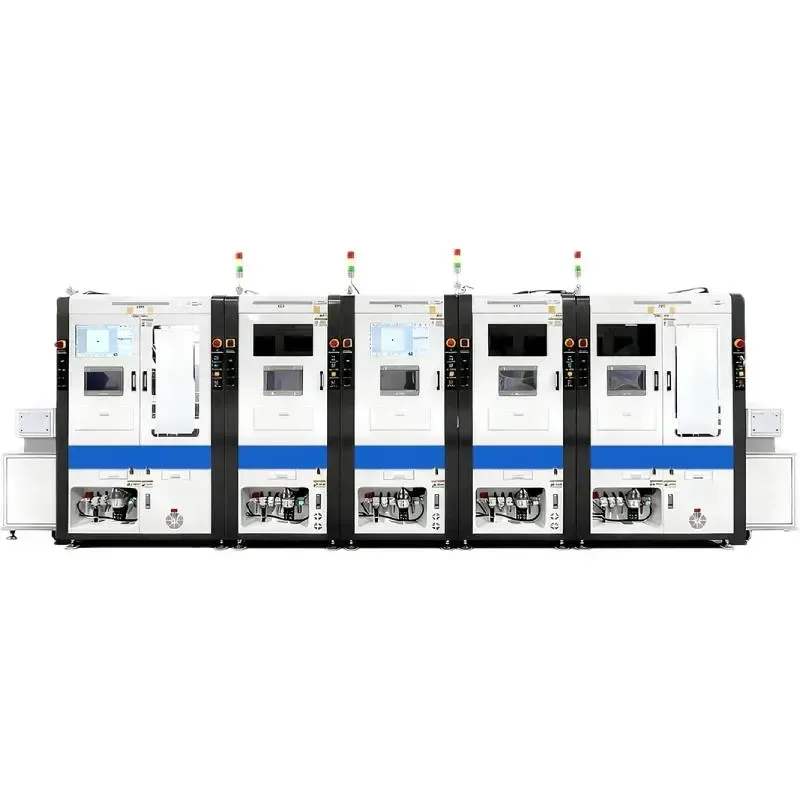
カスタム組立自動化機器とは、特定の製造、組立、試験プロセスを自動化するために一から設計された特注機械を指します。標準的なカタログ機械とは異なり、カスタムシステムは特定の製品の形状、材料特性、高周波性能要件に合わせてカスタマイズされます。高精度視覚システム、アクティブ光学アライメント、レーザー溶接、ロボットハンドリングなどの先進技術を統合しています。
これらのシステムはモジュールアーキテクチャと高度なモーションコントロールを活用し、非常に反復的かつ高精度な操作を実現します。例えば、MijointはAppleグレードの組み立て精度で最大0.01mmを実現し、0.8秒から1.0秒の高速サイクルタイムを実現するソリューションを設計しています。このカスタマイズのレベルは物理的な生産の限界を押し広げ、壊れやすい光ファイバーや超微細な同軸ケーブルの無傷取り扱いを可能にします。
工場はいつカスタム組立ソリューションを必要とするのか?
多くの工場管理者は、カスタム組立自動化機器への投資の正確な転換点を特定するのに苦労しています。最も明確な指標は、手作業や標準機械が厳格な品質公差を満たせなくなり、高い廃棄率や低ファーストパス歩留まり(FPY)が起きている場合です。
高周波セクターでは、手動組立が信号の完全性を低下させる人的ミスを生むことがよくあります。もし生産ラインが高速ケーブル線のマイクロハンダ付け、FAKRA端子の精密圧着、多チャネル光ファイバーのアライメントなど、複雑な工程で頻繁に欠陥が起きる場合、手動のプロセスはもはや現実的ではありません。
もう一つの重要な要因は、労働コストを抑制しつつ生産を迅速に拡大する必要性です。労働力不足でスケジュールが乱れたり、製品のサイクルタイム要件が人間の能力の閾値を下回った場合、カスタム自動化は戦略的な必要性となります。
自動化設計前に必要な情報は何ですか?
高効率なカスタム自動化システムを設計するには、製品の物理的特性、高周波性能指標、生産目標を深く掘り下げる必要があります。エンジニアは現在の生産量、目標サイクルタイム、工場のスペース制約を分析しなければなりません。
高速ケーブルや光トランシーバーなどの特殊な部品の場合、設計入力には以下も含まれなければなりません:
- 機械的公差:端子、ハウジング、光学サブアセンブリの正確な寸法。
- 材料特性:ケーブルの柔軟性、絶縁感度、光ファイバーの曲げ半径。
- 試験基準:挿入損失(IL)、リターンロス(RL)、および電圧定在波比(VSWR)仕様。
- インフラ標準:電気的、空気圧的、安全基準を整え、シームレスな統合を実現します。
包括的なデータを事前に提供することで、高額な設計変更を防ぎ、最終的なカスタム組立自動化機器が施設のインフラと完全に整合することを保証します。
製品サンプルや図面からプロセス計画まで
エンジニアリングの旅は、2Dおよび3DのCAD図面と物理的な製品サンプルから始まります。自動化の専門家はこのデータを用いて厳密な製造設計(DFM)分析を行い、組み立てのボトルネックを特定し、自動化を大幅に簡素化できる小規模な製品変更を提案します。
プロセス計画の際には、エンジニアが最適な操作順序をマッピングします。高速インターコネクトの場合、外ジャケットの剥離、シールドホイルの折りたたみ、内コアの選別、レーザー溶接、ハウジング挿入などの詳細作業が含まれます。この段階では、ワイヤー溶接用のレーザー出力やFAKRA端子圧着用の力プロファイルなどの重要変数を試験し、組み立てのすべての工程が数学的に妥当かつ物理的に再現可能であることを保証し、鋼材を切断する前に行われます。
送り込み、位置取り、組立、溶接、検査、試験
完全に統合されたカスタムラインは、複数の複雑なプロセスを単一の連続ワークフローにまとめます。
[精密送料] ➔ [ビジョン位置決め] ➔ [組立・溶接] ➔ [統合試験] ➔ [追跡可能な荷降ろし]- 精密給餌:振動式ボウル、テープ&リールフィーダー、トレイデネスターは、FAKRAプラスチックハウジングや光学レンズなどの繊細な部品をロボットピックアンドプレイスシステム向けに配置します。
- 視覚誘導型ポジショニング:高度な位置決め器具は高解像度視覚支援を活用し、マイクロン単位の再現性で部品を整列させます。これは光ファイバーをレーザーダイオード(TOSA/ROSA)にアライメントしたり、マルチコア高速ケーブルの位置決めに不可欠です。
- 組み立てと溶接:部品は高速で組み立てられます。これにはRFコネクタの精密圧着、光学レンズ用のUV接着剤ディスペンション、高速ケーブルからPCBへの接続のための高速レーザー溶接が含まれます。
- 検査と試験:2D/3Dビジョンカメラやレーザー高さ差センサーなどの統合検査システムが寸法やFAKRAの色コードキーを検証します。機能試験ステーションはその後、アンロード前に高周波信号の完全性、挿入損失、リターンロステストを実施します。
製品のバリエーションが機器設計に与える影響
自動化における最大の課題の一つは、製品のバリエーションを処理しつつ、機器を時代遅れにしないようにすることです。従来の専用ラインは製品の反復に苦労しますが、現代のカスタム組立自動化機器はモジュール化された標準化されたプラットフォームを組み込むことでこれを解決しています。
クイックディスコネクト器具や視覚支援ソフトウェアデバッグを活用することで、メーカーは並行した切り替えを実現できます。例えば、1本のカスタムラインで異なるFAKRAメカニカルキー(A、B、Cなど)を組み立てたり、特定の機能モジュールを交換したり新しいソフトウェアプロファイルを読み込むだけで、8Cから16Cなどの高速ケーブル構成を切り替えたりできます。このモジュール式設計は資本投資を保護し、長期的なアップグレードコストを削減します。
高速組立ラインの主要技術仕様
| パラメータ項目 | 仕様 / 価値 |
|---|---|
| サイクルタイム(CT) | 25s(高速ケーブルワイヤー準備および溶接) |
| 第一通過歩幅(FPY) | ≥98% |
| 総合装備効率(OEE) | ≥85% |
| 機器故障率 | <5% |
| 機械的再現性 | ±0.02mm |
| 顎の二次位置精度 | Y軸±0.01mm、X軸±0.01うん |
| 光学アライメント解像度 | 最大0.1μm(シリコンフォトニクス/光学サブアセンブリ用) |
サイクルタイム、品質、トレーサビリティ要件
AIサーバーや自動車電子機器のような高付加価値産業では、スピードが品質を犠牲にしてはなりません。高度なカスタムラインは、85%を超える厳格な全体設備効果(OEE)目標を達成するよう設計されており、ファーストパスのイリルド率は98%を超えています。
さらに、現代のコンプライアンスには包括的なトレーサビリティが求められます。カスタムオートメーション機器はバーコードスキャナー、RFIDリーダー、データベースログを統合し、製造されたすべてのユニットに対して正確なトルク、レーザー出力、圧着力、高周波テスト結果(挿入損失やインピーダンスなど)を記録します。これにより、製品ライフサイクル全体にわたる完全な責任と迅速なトラブルシューティングが保証されます。
機器開発、試験、検証
設計段階がロックされると、物理的な開発が行われます。カスタム組立自動化装置始まる。高度な技術者が精密機械加工を行い、機械、電気、空気圧システムを厳格な品質管理のもと組み立てます。
検証段階では、ソフトウェアアルゴリズム、視覚キャリブレーション、モーションコントロールシステムの厳格なテストが含まれます。光学およびRF部品の場合、試験には自動化装置が機械的ストレスや微小な曲げを生じさせないかの検証が含まれ、これらは信号性能を低下させる可能性があります。エンジニアは連続テストサイクルを行い、実際の生産ストレスをシミュレートし、小さなバグを特定し解決することで、機械がピーク時でも確実に動作することを保証します。
工場受領試験とプロジェクト納入
機器が製造元の施設を出る前に、厳格な工場受理試験(FAT)プロトコルを通過しなければなりません。FAT中は、クライアントの実際の高速ケーブル、FAKRAコネクター、または光モジュールを用いて、サイクルタイム、歩留まり率、安全機能がすべての契約仕様を満たしているかを検証するために、生産に近い条件で機械を運転します。
FATの承認が成功すると、機器は慎重に分解・梱包され、クライアントの施設へ出荷されます。現地設置、現場受理試験(SAT)、包括的なオペレーター研修により、円滑な引き継ぎと迅速な本格生産への準備が実現します。
カスタムオートメーションを推進する主要セクター
1. 高速ケーブルとコネクター
AIデータセンターの台頭により、高速ケーブルアセンブリ(DAC、ACC、AECなど)や高度な内部コネクタ(NearStack、MCIO、PCIe Gen 5/6インターフェースを含む)への需要が急増しています。カスタムオートメーションは、超細かい同軸ケーブルの繊細な剥離、精密なワイヤー選別、PCBへのレーザー溶接、自動電気性能試験を扱い、手動はんだ付けの不整合を解消します。
2. FAKRAおよびミニFAKRA無線コネクタ
自動車用ADAS、インフォテインメント、自動運転システムは、高周波RF信号にFAKRAおよびMini-FAKRAコネクターに大きく依存しています。カスタムオートメーションラインは、センターピンの圧着、外シールドの圧着、プラスチックハウジングの挿入、視覚システムによるカラーキー検証、プルフォーステストなど、これらの多部品コネクタの複雑な組み立てを効率化します。
3. 光通信とシリコンフォトニクス
光トランシーバー(400Gから1.6T以上)やアクティブ光ケーブル(AOC)はサブミクロン単位のアライメント精度を必要とします。カスタムオートメーションシステムは、アクティブ光学アライメント、UV硬化、レーザーダイオード溶接を統合し、TOSA、ROSA、シリコンフォトニックチップを組み立て、挿入損失を最小限に抑え、最大の光結合効率を実現します。
Mijointのエンジニアリングおよびプロジェクト実施プロセス
Mijointは、先進的なR&D、リーンなプロジェクト管理、地域限定の迅速なサービス、そしてスケーラブルな納品という堅牢で4本柱のアプローチを通じて、グローバルクライアントに卓越した価値を提供します。200名以上の優秀なエンジニアと45,000平方メートルの最先端施設を有し、Mijointは重複生産ラインを45日以内に、完全カスタマイズラインを75日以内に納品できます。
国際作戦を支援するため、Mijointはマレーシア、ベトナム、タイ、メキシコの戦略オフィスを通じて、厳格なサービスレベル協定(SLA)に支えられ、30分のリモート対応と24時間の現地到着を特徴とする地域にわたり迅速な技術支援を提供しています。
結論
カスタム組立自動化機器への投資は、製造業者の収益に直接影響を与える変革的な一歩です。高速ケーブル、コネクター、FAKRA、光通信モジュールの遅くエラーの多い手動作業を高速・高精度な自動化ワークフローに置き換えることで、工場は効率を大幅に向上させ、歩留まりを改善し、競争優位を確保することができます。
Mijointのような経験豊富で世界的に有能な自動化プロバイダーと提携することで、カスタムプロジェクトが最高水準で設計され、期限内に納品され、運用ライフサイクル全体を通じて地元でサポートされることを保証します。



