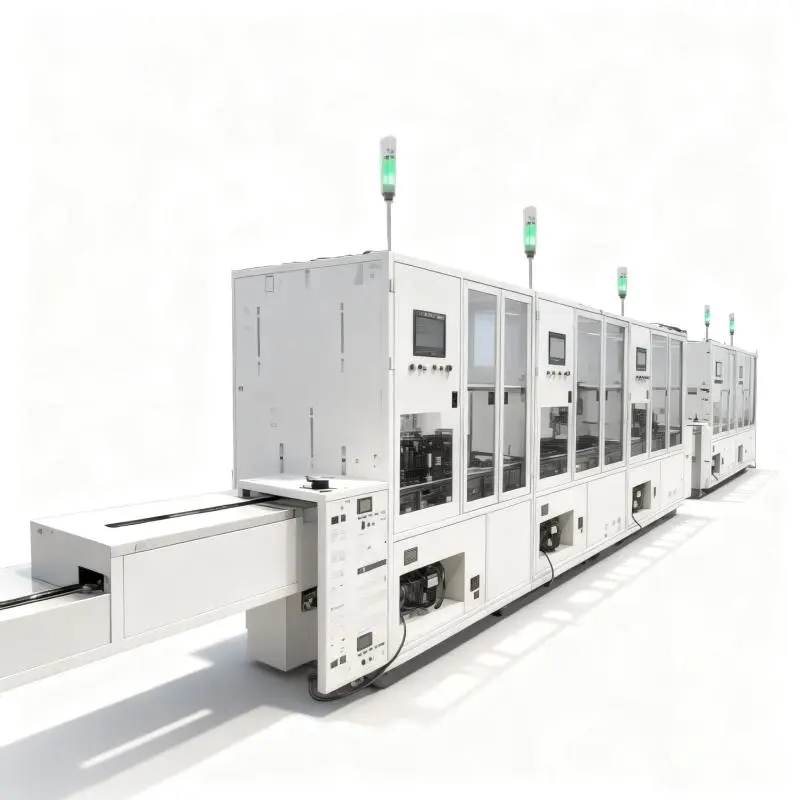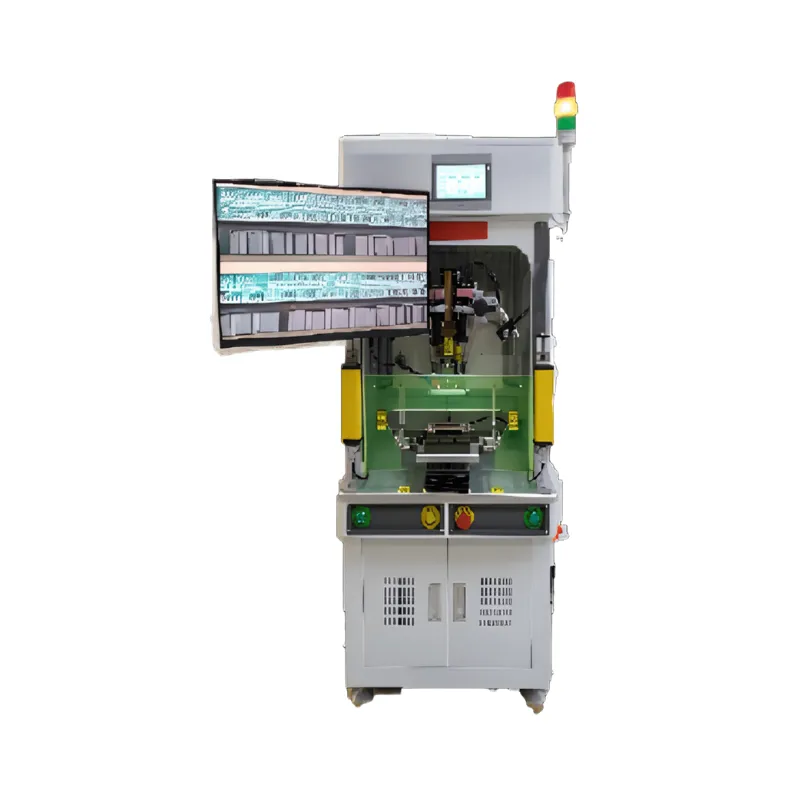
自動化組立装置はすでにほぼすべての動作を、サイクルごとに、単位ごとに測定、制御、評価しています。高パフォーマンスの工場と他を分けるのは、そのデータが収集・利用されるのか、それとも各機械のコントローラー内で蒸発するのかという点です。自動化機器向けの機械データ収集とは、プロセスパラメータ、生産数、検査結果、設備の状態を自動的に記録し、中央システムに転送して意思決定に反映させる手法です。うまく運用されれば、予期せぬダウンタイムや盲目的な管理判断を、監視可能で予測可能かつ継続的に改善する運用へと変換します。このガイドでは、仕組み、収集すべきデータ、どの技術がそれを搭載し、自動化回線でどのように実装するかを説明します。
機械データ収集とは何か?
機械データ収集とは、生産設備によって生成された情報—プロセス値、イベント記録、品質結果、ステータスシグナル—を自動的に取得し、それを保存、閲覧、分析可能なシステムに転送することです。「自動」という言葉が最も重要な重みを帯びています。データは機械からシステムへと移動し、オペレーターが何も書き留めたり、手作業でファイルをエクスポートしたり、番号の鍵を再入力したりする必要がありません。
この範囲は複数のデータファミリーをカバーしています:プロセスデータ(各ステーションが制御する温度、圧力、位置などのパラメータ)生産データ(カウント、サイクルタイム、機械の状態)、質の高いデータ(視力検査結果、電気測定、合格・不合格判断)、および機器の健康データ(故障を予兆するアラーム、故障、状態信号)。現代の自動化システムでは、これらすべてが機器の制御システム内にすでに存在しており、データ収集とは機器にどこかに使える場所を与える行為です。例えば、Mijointのワイヤー準備自動ラインには、ビデオ監視とリモート監視が標準装備されており、自動生産データのトレーサビリティや、MESや同社自社開発のウェブプラットフォームに接続するための標準データインターフェースも備えています。収集経路は機械の設計の一部であり、追加作業ではありません。
課題:予期せぬダウンタイム、予知保全の欠如、盲目的な生産判断
機械データが収集されない場合、生産作業の日常生活には3つの問題が支配されます。
予期せぬダウンタイム
継続的なステータスデータがなければ、機器の問題が回線を停止することで自ら現れます。監視システムが傾向として現れるアラームや故障――1サイクルあたりの時間が徐々に長くなる、断続的なセンサー故障、限界に近づくパラメータ――は停止するまで目に見えません。そして何も記録されなかったため、各崩壊後の検死は、その前に何があったのか推測から始まります。
予知保全なし
予測保守は本質的にデータ技術であり、過去の故障前の機械の挙動を記録することで、同じシグネチャを事前に認識する必要があります。何も記録しない機械は予測できません。メンテナンスはカレンダー上でしかできませんが、早すぎる交換の部品の寿命を無駄にしたり、遅れて交換された部品の故障のリスクがあります。設備データのない工場は、現場のすべての機械で同時にこのエラーに陥ります。
ブラインド制作決定
マネージャーが収集されたデータなしに人員配置、スケジューリング、OEE改善、またはキャパシティについて判断するとき、彼らは印象や遅れたシフト終了報告から判断しています。実際にどの局がそのラインの出力を制限しているのでしょうか?夜勤で質の変動は起こるのでしょうか?昨日のレシピ変更は役に立ちましたか、それとも悪かったですか?機械データがなければ、これらの問題は意見で解決され、改善プログラムはその効果を測定できないために停滞します。
自動化機器はどのようなデータを生成できるのか?
利用可能なデータは、ほとんどの工場が活用するよりも広範囲に及びます。よく計測された自動ラインは以下のものを生み出します:
- 生産数とサイクルデータ。シフトごとおよび時間あたりの完成単位、各ステーションごとのサイクル時間、そして設計能力に対する実際の処理量—これらがOEE測定の基盤です。
- プロセスパラメータ。各ユニットの制御値は、はんだ付けの温度・圧力プロファイル、レーザーストリッピング設定、成形および寸法のトリミングなど、その説明を成すデータですなぜユニットはあの形になった。
- 品質と検査結果。視覚検査の結果、4線式ケルビン接触抵抗測定などの電気試験値、合格・不合格の判断は、すべてユニットとそれを製造したステーションに結びついています。
- 警報や故障記録。何がいつ、どのメッセージで止まったのか――ダウンタイム分析や予測保守のための原材料。
- ユニットの識別情報とトレーサビリティデータ。単位単位の記録、例えばレーザーマーキングされた二次元コードに対して保存された検査データで、上記のすべての測定値を特定の製品に結びつけます。
- 視認状況。即時の監督と遠隔診断の両方に便利なビデオ監視。
収集されたデータの具体例として、MijointのB901フレキシブル組立ラインは、90%以上の設備稼働率と98%以上の歩留まりを想定して設計されています。生産記録や品質記録は、これらの数値を検証し、パフォーマンスを追跡し、偏差を調査するのに役立ちます。データ収集は性能分析を支援しますが、実際の利用率や収量は設備、プロセス、材料、運転条件にも依存します。
データ収集方法:OPC UA、SECS/GEM、およびIoTゲートウェイ
いくつかの標準的なアプローチが機器からシステムへデータを移動させており、ほとんどの実際の展開ではこれらを組み合わせています。
- 直接コントローラー接続。PLCや産業用PCは最も豊富なデータを保持しており、産業通信向けに構築された最新のプロトコル、特にOPC UAが最も広く採用されているものは、構造化され文書化された形で上位システムにデータを公開します。これはプロセスパラメータやイベントレコードの推奨ルートです。
- セックス/ジェム。半導体に隣接する機器環境では、SECS/GEM規格は機械がホストシステムにイベント、データ、アラームをどのように報告するかを定義しています。工場ホストが期待する場合、標準の機器サポートはカスタム適応を避けています。
- 標準的なデータインターフェースとウェブプラットフォーム。Mijointの配線準備ラインのように、MESや自社開発のウェブプラットフォームに接続する標準データインターフェースを備えた機器は、工場出荷時から軽量プラットフォームまで供給できるため、完全なMES展開がまだ進行中の場合に役立ちます。
- IoTゲートウェイ。ネイティブ接続性を持たない機器の場合、ゲートウェイデバイスがそのギャップを埋めます。一方でマシンのプロトコルを、もう一方でネットワークのプロトコルを伝え、複数のマシンを1つの上流ストリームに集約します。
- ビデオモニタリング。補完的なチャンネルとして、リモートビデオモニタリングはエンジニアがデータと機械の動作を同じビューで確認できるため、診断を大幅に短縮します。
選択原則は、機器がネイティブにサポートしているものを優先することです。標準インターフェースを内蔵したマシンは、ボルトオンコンバーターを通したマシンよりも信頼性が高くデータを収集できます。なぜなら、データモデルはリバースエンジニアリングではなくソースで設計されているからです。
データストレージとアーキテクチャ
収集されたデータには宛先が必要であり、アーキテクチャは通常レイヤーで構成されています。高周波プロセス値は、高速書き込みや長時間保持に最適化されたヒストリアンや時系列ストアに最初に到達することが多いです。ユニットレベルのレコード(識別、検査結果、トレーサビリティデータ)は、MESまたは品質プラットフォームに含まれ、ユニット識別子にキー付けされて製品ごとに記録を取得できるようにすべきです。OEEダッシュボード、イールドトレンド、アラームサマリーなどの集約されたビューが上位にあり、マネージャーにダッシュボードを、顧客にレポートを提供します。
2つの実用的なルールがアーキテクチャを健全に保っています。まず、ユニット識別をエンドツーエンドで保持製品との関連を失ったデータは統計となり、保持するデータは証拠として残ります。次に、データ交換の自動化:機器が記録を中央システムに送信するにせよ、システムが自動的に取得する場合でも、送信者はファイルをエクスポートすることに依存してはいけません。レコードがいつ転送され、失敗した転送がどのように検出・再試されるかを定義し、生産データを利用可能かつ完全な状態に保つこと。
ストレージの決定にも時間的な側面があります。メンテナンス分析に使用されるプロセスおよびアラームデータは、季節や製品混合の変動をカバーするのに十分な履歴が必要です。ユニットレベルの品質記録は、顧客の契約で定められた期間保持されなければなりません。また、ダッシュボードデータは意思決定価値を損なうことなく集約・要約できることが多いです。保存を意図的に決めること――保管をコスト問題にするまで膨らませたり、監査人に後で記録を消去させたりするのではなく――は、データを生産資産として扱う一環です。ボリュームが増えるにつれて、アーキテクチャは同じインターフェースの背後にストレージと計算を追加することでスケールし、機器がすでに使っている収集層を再設計するのではなく、スケーリングすべきです。
データを行動に移す:分析と応用
収集は、データが行動を促すときにのみ自らの利益をもたらします。満期順に最も価値の高いアプリケーションは以下の通りです。
- OEEとダウンタイムの分析。計画された生産時間と実際の生産時間を比較し、停止原因を頻度や期間でランク付けすることで、改善努力がどこにあるべきかを正確に示し、従来の「損失の所在」という議論を測定に置き換えます。
- 歩留まりと欠陥分析。検査結果をプロセスパラメータに結びつけると、どのストリッピング設定が導体欠陥に先立ち、どのはんだ付けプロファイルが接合部の破損に先行するかという相関関係が明らかになります。これが消火からプロセスチューニングへの道です。
- 追跡可能性と迅速な封じ込め。欠陥が発見されると、単位単位の記録は対象となる範囲を数分で特定します。これは標的を絞った行動と包括的な隔離の差です。
- 予知保全。 アラーム履歴やパラメータトレンドは状態監視を支援し、チームが繰り返し発生する問題を発見するのに役立ちます。十分な故障履歴と検証済みの指標があれば、予測保守をサポートし、故障前に計画的な介入が可能です。
- リモート監視とサポート。ビデオやステータスデータがリモートでアクセスできるため、機器サプライヤーや工場エンジニアは現場訪問を待たずに問題を一緒に診断できます。これはMijointのワイヤー準備ラインに組み込まれたリモートモニタリングの実用的な利点の一つです。
運用上の盲点を解決するための機械データ収集の実装方法
実施は、一つの大きなプロジェクトとして試みるのではなく、特定の盲点に対抗して段階的に進める場合に成功します。
- 決断から始めましょう。現在答えられない運用上の質問――真のボトルネックステーション、シフトごとの収量差、ダウンタイムの主な原因――をリストアップし、まずそれらの意思決定に必要なデータを収集してください。
- 装備がすでに生産しているものを在庫管理しましょう。ほとんどの現代の機械は、曝露するよりもはるかに多く記録しています。機械ごとに、それぞれのインターフェースや持つデータを明確にしていく。
- まず島を閉鎖しろ。標準インターフェースのない機器は死角が発生します。分析を拡張する前に、ゲートウェイやネイティブインターフェースを使って接続を優先してください。
- アップロードを自動にしてください。忙しいシフトでもコレクションが残るように、連続的で機械主導のデータ転送を構成しましょう。手作業のエクスポート作業は収集プロジェクトが静かに終わる場所です。
- ユニットのアイデンティティは終わらず保持してください。機器がユニットごとの識別に対応している場合(例えば、検査データがMESに保存されたレーザーマークコードなど)は、データを統計ではなく証拠として残すようにしてください。
- 実際に人々が使うダッシュボードを作りましょう。最終的なメーターは、保存されたデータから毎朝監督者が確認する画面までで、収集が行動を変えるかどうかを決定します。
なぜMijointのデータ対応機器を選ぶのか
Mijointは自動組立装置に標準設計としてデータ収集を組み込んでいます。そのMCIOワイヤー準備自動ラインおよびCDFPワイヤー準備自動ラインワイヤー準備プロセスチェーン全体をビデオ監視、リモート監視、自動生産データのトレーサビリティ、そしてMESやウェブプラットフォーム接続用の標準データインターフェースと組み合わせます。そのB901フレキシブル組立ラインCCDビジョン検査結果やLLCRの4線式ケルビン接触抵抗測定をレーザーマーキングされた単位コードに対してMESに保存し、90%以上の利用率と98%以上の歩留まりを達成し、収集されたデータによって可視化され保守性にまさに理想的な性能を発揮します。その高出力ホットバーはんだ付け機センサーフィードバックではんだ付けの温度と圧力をクローズアップし、収集システムが収集するプロセスデータを生成します。
もしあなたの機器やデータ要件がこれらの標準構成を超える場合、当チームにお問い合わせくださいお客様の運用に必要なデータアーキテクチャに合わせたカスタマイズされた自動化ラインについて話し合うためです。
結論
自動化機器の機械データ収集は、自動化機械を所有するかどうかと理解の違いを生み出します。データはすでにすべての現代的なライン内に存在しています — プロセスパラメータ、サイクル記録、検査結果、警報、ユニットごとのトレーサビリティなど。標準インターフェースを通じて自動的に収集し、ユニット識別と比較して保存し、OEE分析、yield分析、予測保全を通じて対応することで、予期せぬダウンタイムを管理されたメンテナンスに、盲目的な判断を測定されたものに変換します。
自己報告を目的とした機器、つまり監視機能、トレーサビリティ、標準データインターフェースを備えた機器を選び、収集プロジェクトは建設ではなく構成化に変わる。もし自動化されたラインに機械データ収集を導入する予定があるなら、Mijointのエンジニアリングチームに連絡してくださいカスタマイズされた機器の提案を依頼するか、またはミジョイントについて同社のデータ対応自動化機器について詳しく知るページをご覧ください。