
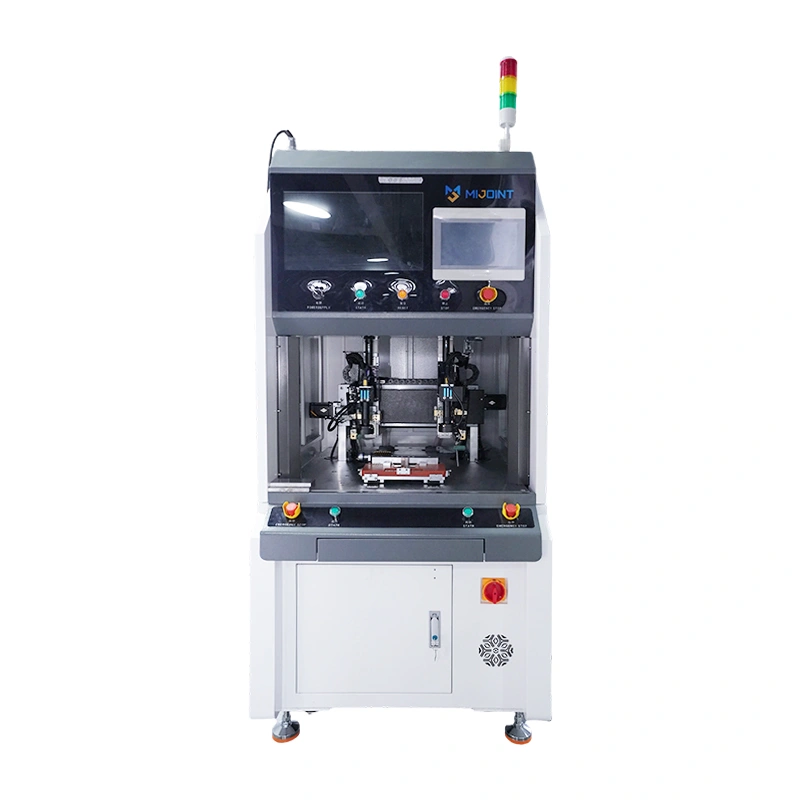
高速電子製造において、適切な選択が重要ですコネクタ組立用の抵抗溶接機従来のはんだ付けのボトルネックを解消するために非常に重要です。コネクタの縮小とAIサーバー、自動車用I/Oモジュール、高周波通信への性能要求の増加に伴い、メーカーは精密で信頼性が高く、拡張性のあるマイクロ溶接ソリューションを求めています。本ガイドでは、信号の完全性、機械的強度、生産効率を最適化するために理想的な抵抗溶接システムの選定方法を探ります。
コネクタ組み立て用の抵抗溶接機とは何ですか?
Aコネクタ組立用の抵抗溶接機これは、細線、高速双軸ケーブル(ツインアックス)ケーブル、またはマイクロ同軸線を直接コネクタ端子やパドルカードに接続するために設計された高精度製造システムです。重工業で使われる標準的な溶接システムとは異なり、コネクタ抵抗溶接はマイクロスケールで動作します。局所的な熱と機械的な力を利用して、繊細な材料間に固体または融合結合を作り出します。この工程では外国のはんだ合金を導入しないため、結果として得られる接合部は基材の純粋な導電性と低インピーダンスを維持し、これは高周波・高帯域幅の信号伝送に不可欠です。
現代の抵抗溶接機は高度な電子制御システムを統合し、溶接エネルギーを極めて精密に調整しています。高性能システムはパルス加熱技術を採用しており、出力電圧、パルス幅、溶接圧力を閉ループフィードバックシステムによって厳密に制御します。内蔵の電流センサーと高度な圧力感知機構により、各接合部の物理的特性をリアルタイムで監視します。これにより、必要な構造条件下でのみ電流が放電され、微細な欠陥を防ぎます。
これらの機械は、周囲のプラスチック、液晶ポリマー(LCP)コネクタハウジング、ケーブル絶縁に熱劣化を起こさずに繊細なワークピースを扱うために高度に特化しています。最上位のシステムは、直径や厚さ0.02mmから0.30mmの超細エナメル線、微小同軸導体、精密端子を直接溶接できます。この能力により、高速I/Oインターフェース、バックプレーンコネクタ、次世代自動車用センサー端子などの高密度インターコネクトの大量生産に欠かせません。
どのコネクタやケーブル部品が抵抗溶接でできるのでしょうか?
抵抗接合は非常に多用途ですが、従来のはんだ付けによる長時間の熱曝露に耐えられない高周波・高密度部品に真価を発揮します。現代の電子工学では、このプロセスが銅、真鍮、青銅、銀メッキの合金線を金または錫メッキのコネクタ端子に直接接続するために広く応用されています。溶接熱が接触面に一瞬だけ集中するため、周囲の絶縁材やプラスチックハウジングは完全に損傷しません。
この技術の恩恵を受ける最も一般的な部品およびアセンブリは以下の通りです:
- 高速ケーブルアセンブリ(DAC):400G/800G/1.6T OSFP、QSFP-DD、SFP-DD、PCIe Gen 5/6ツインアックスケーブルアセンブリを含むダイレクトアタッチ銅線(DAC)ケーブル。導体をPCBパドルカードに直接溶接することで、挿入損失とリターンロスを最小限に抑えます。
- 精密スタンプ端子とマイクロインターコネクト:細ピッチの基板間コネクタ、フレキシブルプリント回路(FPC)コネクタ、マイクロピンヘッダー、そして機械空間が非常に限られている高密度端子ブロックなどです。
- 自動車用ハーネスとセンサー:高振動のI/Oコネクタ、自動車用レーダー/LiDARセンサー端子、そして過酷な動作条件下で優れた熱的・機械的安定性を必要とする重厚なワイヤー・トゥ・ターミナル接続。
金属同士の直接接合を利用することで、メーカーははんだ合金の重量、かさばり、電気抵抗を排除します。これにより、AIデータセンターや自動車安全システムの厳格な信号整合性基準を満たす、非常に信頼性の高い低インピーダンス接続が実現します。
コネクター製造における抵抗溶接の仕組み
抵抗溶接の基本物理はジュールの法則に基づいており、これは発生する熱が溶接電流の二乗、接触面の電気抵抗、電流の流れの持続時間に比例すると述べています。コネクタの組み立てでは、機械の電極がケーブル導体とコネクタ端子を正確な機械的力でクランプします。このクランプ作用により、接合部の接点抵抗が安定し、電気的経路が一貫します。
あらかじめ設定されたクランプ力に達すると、機械のコントローラーは電極を通じて高電流・低電圧の電気パルスを放出します。ワイヤーと端子間の接触抵抗が電極自体の抵抗よりもかなり高いため、界面で局所的な熱が瞬時に発生します。この熱によって隣接する金属が軟化または溶け、電極の継続的な力で材料が圧縮されて固体溶接の塊が形成されます。
このプロセスは数ミリ秒で起こります。この超高速サイクル時間こそが、熱に敏感なコネクターハウジングを保護する秘訣です。熱は発生・放散が非常に速く、配線を伝って絶縁体を溶かしたりプラスチックコネクタ本体を歪めたりする時間がありません。その結果、クリーンで高導電性の接合部が実現し、熱影響ゾーン(HAZ)が最小限であり、特性的なインピーダンスを維持するために必要な正確な物理形状を保持します。
溶接品質に影響を与える主要なパラメータ
高速コネクター生産で一貫した溶接品質を達成するには、いくつかの相互に関連した物理パラメータを正確に制御する必要があります。
- 溶接電流と電圧振幅:マイクロコネクターの組み立てでは、パルス振幅をマイクロステップ単位で調整しなければならず、多くの場合0.01Vから1.99Vの範囲内で0.01Vまで細かい分解能を持つ必要があります。電圧がやや低すぎると接合部の接着力が弱くなります。高すぎると、物質の排出、火花、または端子の深刻な変形を引き起こします。
- 溶接パルス幅(持続時間):これにより、電気エネルギーが関節にどれくらいの時間かけられるかが決まります。細線やツインアックス用途では、これはミリ秒単位で測定され、通常0〜29.9ミリ秒、分解能は0.1ミリ秒です。金、錫、ニッケルなどの異なるメッキ材料は熱伝導率や融点が異なるため、パルス幅を調整して、メッキが下の基材を焼き付かずに変わらせたり溶融したりできるようにする必要があります。
- 電極力(圧力):適切な機械的圧力は、表面酸化物を突破し、微細な表面粗さを平らにし、電気アークを引き起こす空気層を防ぐために不可欠です。高度な抵抗溶接機は高精度の圧力センサーを用いて、機械的な力が目標の窓内に入った場合にのみ電気パルスが作動するようにします。溶接サイクル全体を通じて一定の力がかかることで、飛び散りを防ぎ、均一な溶接厚さを保証します。
適切な抵抗溶接機の選び方
評価する際にはコネクタ組立用の抵抗溶接機最初のステップは、あなたの分析でなければなりません。ワイヤーおよび材料仕様.もしあなたの生産が超細細な同軸ケーブル(44 AWGまで)や、パドルカードに直接溶接が必要な双軸ケーブルを扱う場合は、専門的な細線溶接機が必要です。システムが高精度なエネルギー調整およびパルス加熱機能を持ち、繊細な銅合金をワイヤーの焼き傷なしに扱うようにしてください。
次に、電力および制御要件あなたの生産環境のことです。信頼性の高い機械は、安定した電源と堅牢な最大出力パルス出力を提供し、さまざまな材料厚みに対応できるよう求められます。閉ループフィードバック機能を備えたコントローラーを探してください。これにより、電圧や電流の変動をリアルタイムで調整し、最初の溶接から百万回目までエネルギー出力を完全に一定に保てます。
機器のニーズを評価するために、以下の表は精密コネクターおよび高速ケーブル向けに設計された高性能セミオート単一駅抵抗溶接システムの標準技術仕様を示しています。
| 装備仕様 | パラメータ詳細 |
|---|---|
| 最大出力パルスパワー | 540 VA |
| 溶接パルス幅 | 0–29.9 ms(解像度 0.1 ms) |
| 主パルス振幅 | 0.01–1.99 V(解像度 0.01 V) |
| 溶接可能なワイヤー/導体直径 | Ø 0.02–0.30 mm |
| 制御モード | マニュアル/オートマチック |
| 溶接ステーションの寸法 | 90 x 90 mm |
| 加熱方法 | パルス加熱 |
| 電源供給 | 交流 220 V |
| 装備寸法 | L 620 × W 600 × H 1,600 mm(モニターを除く) |
最後に、次のことを考えます。物理的なフットプリントとスケーラビリティ装備のこと。柔軟な生産フロアを運営する場合、フロアタイプの独立型設計は非常に有利です。これにより、最初は手動ワークステーションとして機械を展開し、その後、生産量が増えたら同じ溶接モジュールを自動化されたマルチステーション生産ラインに統合できます。
手動、半自動、完全自動溶接ソリューション
適切な自動化レベルの選択は、生産量、製品構成、労働コストに依存します。
手動溶接ステーション
手動溶接ステーションは、研究開発ラボ、試作、低量・高混合のコネクター組立に非常に効果的です。これらは複雑なワイヤー構成を顕微鏡の下で手動で配置できるため、自動化された金型がコスト的に負担がかかる高度にカスタマイズされた組み立てや低回転の組み立てに最適です。
半自動解
成長する生産ラインにおいて、シングルステーション抵抗溶接機のような半自動ソリューションは、コストと効率の優れたバランスを提供します。これらのシステムは、専用の溶接ステーション(例:90×90mmの溶接ステーション)を備えたコンパクトなフロア型設計を特徴としています。オペレーターはコネクターと配線を手動で器具に積み込み、機械が自動的にクランプ、圧力感知、正確なパルス加熱、リアルタイム電流監視を処理し、人的ミスを大幅に減らします。
セミオートマチックステーションの典型的なワークフローは以下の通りです。
手動装填→精密なセンサークランプ→パルス加熱溶接→自動品質チェック
完全自動組立ライン
大量生産の次世代インターコネクト製造(OSFPやCDFPケーブルアセンブリなど)においては、完全自動組立ラインがゴールドスタンダードです。これらの高度なシステムは、複数の複雑なプロセスを単一の連続フローに統合しています。原材料の供給、レーザーストリッピングの実施、視覚誘導によるアライメントの実施、高精度抵抗溶接の実施、100%自動光学検査(AOI)の実施、そして完成品の包装を行います。この自動化レベルにより、人間の介入が最小限に抑えられ、1ユニットあたりサイクルタイムが0.8秒から1.0秒に短縮され、完璧な再現性が保証されます。
自動化レベルの比較
製造施設に最適な方法を決定するために、以下の表ではコネクターおよび高速ケーブルの手動、半自動、完全自動抵抗溶接ソリューションの主な特性を比較しています。
| 特徴量/計量 | 手動溶接ステーション | 半自動解 | 完全自動組立ライン |
|---|---|---|---|
| 生産量 | 低(研究開発、試作、小ロット生産) | 中〜高(生産ラインのスケーリング) | 超大量生産(大量生産) |
| 平均サイクルタイム | 遅い(オペレーターのスキルに大きく依存) | 中程度(機械制御サイクルが一貫している) | 超高速(1ユニットあたり0.8秒から1.0秒) |
| オペレーターの関与 | ハイ(手動の位置取り、クランプ、発射) | 中程度(設備の手動積み込みと降ろし) | 最小限(無人作業、自動資材供給) |
| 品質の一貫性 | 変数(演算子依存) | 高(自動クランプおよびパルスパラメータ) | 極めて高い(視力誘導と100%AOI) |
| トレーサビリティ | 限定的(手動ログ) | 良好(リアルタイム電流監視およびセンサー) | 完全(完全なMES統合、個別関節データ) |
| 初期投資 | 低め | 中程度 | ハイ |
| 最適適合アプリケーション | カスタム高速ケーブル試作機、低量航空宇宙コネクタ | 自動車用センサー端子、精密I/Oコネクター、ミッドボリューム端子ブロック | 800G/1.6T OSFP、QSFP-DD、PCIe Gen 5/6 DACツインアックスケーブルアセンブリ |
一般的な溶接欠陥と解決策
高品質な機械であっても、パラメータが監視されない場合、プロセスドリフトによって時折欠陥が生じることがあります。以下の表は、コネクタ溶接で最も一般的な欠陥、その根本原因、そして推奨される解決策を示しています。
| 共通欠陥 | 根本原因 | 推奨される解決策 |
|---|---|---|
| バーチャル溶接/弱い継手 | 熱入力が少ないか、電極圧が不十分であるか。 | パルス幅を広げるか、電極力を調整して表面酸化物を破壊します。 |
| 焼き抜け/配線破損 | 過剰なエネルギー密度や電極の先端のずれ。 | パルス振幅は0.01Vステップで低く;電極の先端を点検して再調整してください。 |
| 火花散らし/物質の飛沫 | 汚染された電極先端や早期の電流放電。 | 電極は定期的に清掃し、発射前に圧力センサーの閾値を確認してください。 |
バーチャル溶接や弱い接合
これはケーブル導体とコネクタ端子が接合されているように見えても、最小限の機械的ストレスで分離している場合によくある問題です。これは通常、熱入力不足や電極圧の低さが、めっき端子の表面酸化物を突破できなかったことが原因です。解決策はパルス幅をわずかに広げるか、電極力を調整して接触抵抗を安定させることです。
焼き抜けまたはワイヤー断線
これは0.1mm未満の超細いツインアックスやマイクロ同軸ワイヤーを扱う際によく起こります。これはエネルギー密度が高すぎる場合や電極の先端がずれているため、熱が小さな部分に集中してしまいます。これを解決するには、0.01 Vステップなどの微細分解能調整で主パルスの振幅を下げ、電極の先端の摩耗やずれを点検する必要があります。
火花や物質の飛び散り
この欠陥は繊細なコネクタ部品を損傷させたり、隣接するプラスチックハウジングを溶かしたり、溶接部分を汚染したりすることがあります。これは通常、電極がワークピースを完全にクランプする前に電流を放電するか、酸化した電極先端によってトリガーされます。圧力センサー内蔵の機械を導入することでシステムの早期発火を防ぎ、定期的な電極の洗浄とドレッシングプロトコルを確立することで接点面をきれいに保ちます。
溶接検査と品質トレーサビリティ
自動車製造やAIサーバーインフラなどの重要産業では、単一のコネクタ接合部の故障が壊滅的なシステムダウンタイムや信号劣化を引き起こす可能性があります。したがって、溶接後の破壊試験に頼るだけではもはや不十分です。高性能抵抗溶接システムにはリアルタイム電気監視内蔵の電流および電圧センサーを介して。これらのセンサーは、すべての溶接部の動的エネルギー曲線を捉え、事前にプログラムされた「ゴールデンプロファイル」と比較して、逸脱があれば即座にフラグを立てます。
電気監視を補完するために、高速生産ラインは統合されます自動視覚検査システム.高解像度の2Dまたは3Dカメラを用いて、これらのシステムはサイクル直後に溶接継手の物理的形状を検査します。端子やパドルカードの配線配置の正しい位置を確認し、過剰な変形の有無を確認し、接合部が厳格な寸法公差を満たしているかを測定して、部品が次のステーションに移る前に接合部が厳格な寸法公差を満たしていることを確認します。
真のスマート製造を実現するためには、これらの検査ツールを製造実行システム(MES)に直接連携させる必要があります。溶接機のセンサーデータと視覚検査結果をMESと統合することで、完全なデータ駆動型品質トレーサビリティループを確立できます。製造されるすべての高速コネクタには、正確な溶接電圧、パルス持続時間、圧力曲線、目視検査画像を含む独自のトラッキングプロファイルが割り当てられており、お客様の信頼性と信号の完全性に完全な信頼を提供します。
なぜコネクタ抵抗溶接自動化にミジョイントを選ぶのか
高精度コネクターの組み立てに関しては、ミジョイント世界有数の戦略的自動化パートナーとして際立っています。2018年に東莞の松山湖で設立されたMijointは、高速ケーブル、コネクター、2D/3D視覚検査のカスタマイズ自動化ソリューションを専門としています。抵抗溶接、レーザー溶接、高精度組立における深いエンジニアリングの専門知識により、AIサーバー、データセンター、自動車製造、産業オートメーションの分野で世界的なリーダーにサービスを提供しています。
Mijointを選ぶということは、エリートの研究開発大手と提携することを意味します。私たちのチームは200人以上の専任エンジニアで構成されており、そのうち42%がシニアエンジニアの肩書きを持っています。平均15年の経験を持つ業界のベテランが率いています。Appleグレードの組み立て精度が最大0.01mm、超高速サイクルタイム(1ユニットあたり0.8〜1.0秒)を実現する最先端技術を提供しています。当社の半自動単一ステーション抵抗溶接機は、高度な圧力感知、内蔵電流センサー、高精度なエネルギー調整を備え、完璧な導電性と機械的強度を保証します。
Mijointでは、製造のスピードと稼働時間がお客様の収益にとって極めて重要であることを理解しています。45,000平方メートルの最先端施設を拠点に、重複生産ラインを45日以内に、カスタム開発ラインを75日以内に納品できます。さらに、当社のグローバルサービスネットワークはマレーシア、ベトナム、タイ、メキシコに及び、厳格なサービスレベル契約に支えられています。30分のリモート対応保証、2時間の技術者派遣、24時間の現地到着により、生産を円滑に進めています。
結論
適切な抵抗溶接機を選ぶことは、電気性能、機械的完全性、コネクター組立ライン全体のスループットに直接影響を与える重要な決断です。ワイヤーの直径、材料のメッキ、電力要件を慎重に評価することで、プロセスに必要な正確なエネルギー制御と機械的安定性を提供するシステムを選択できます。
手動はんだ付けから精密抵抗溶接への移行は、冷間接合や熱損傷といった一般的な欠陥を排除するだけでなく、生産能力の将来性も高めます。精密端子用の柔軟で半自動の単独機械が必要な場合でも、800G OSFP/QSFP-DDツインaxケーブルの完全統合型高速自動組立ラインが必要な場合でも、Mijointのような業界リーダーと提携することで、製造プロセスが非常に効率的で正確、かつ完全に追跡可能な状態を保つことができます。



